| Nombre De La Marca: | HongCe |
| Número De Modelo: | HJ209 |
| Cuota De Producción: | 1 juego |
| Precio: | Negociable |
| Condiciones De Pago: | T/T, L/C |
| Capacidad De Suministro: | 1 fijado por 3 meses |
Un paquete de baterías terminado no se puede evacuar, no se puede mojar y no se puede inspeccionar costura por costura dentro de un takt. El método de campana es el único de los tres que mantiene el paquete seco, le da un número y se ajusta a un turno de producción, — razón por la cual este es el sistema que construimos para la verificación del sellado a nivel de paquete.
Cada método de prueba de fugas asume algo sobre la pieza. Las pruebas de cámara de vacío asumen que la pieza se puede evacuar, y un paquete no puede — las celdas, la espuma estructural y los sellos no están diseñados para vacío externo, y tirar de uno hacia abajo lo dañará o, peor aún, lo deformará de una manera que cree la fuga que estaba probando.
La inmersión en agua asume que la pieza se puede secar después. En un ensamblaje de alto voltaje, esa suposición es inaceptable y no deja ningún registro que pueda mostrar a un cliente.
El decaimiento de aire asume un volumen pequeño, rígido y estable a la temperatura. Un paquete es lo opuesto: decenas de litros, mucha masa térmica y un criterio de aceptación que generalmente está muy por debajo de lo que el aire puede resolver en un turno, y mucho menos en un takt.
El método de campana evita los tres. El paquete permanece a presión ambiente, se mantiene seco y la medición es una concentración de gas trazador en lugar de una diferencia de presión — por lo que el material y el volumen dejan de luchar contra la prueba.
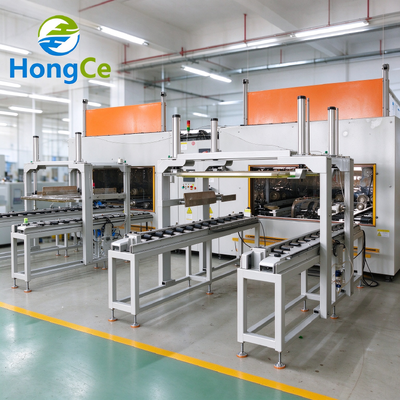
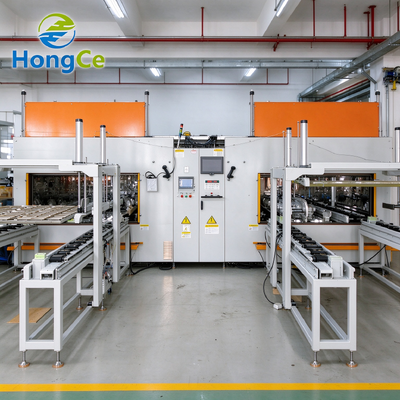
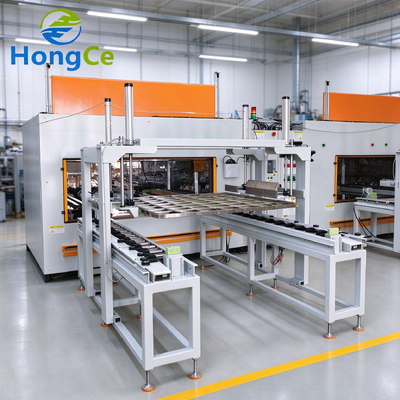
El paquete entra en una campana sellada de volumen conocido y se carga con una mezcla de helio a través de su puerto de servicio. Cualquier cosa que escape se acumula en la campana. Un ventilador de circulación mezcla la atmósfera de la campana para que no haya zonas muertas, y un espectrómetro de masas toma muestras de esa atmósfera y mide el aumento durante una ventana fija.
El punto clave, y el que decide su tiempo de ciclo: la sensibilidad está gobernada por el tiempo de acumulación, no solo por el analizador. Duplicar la permanencia duplica aproximadamente la señal. Siempre hay un equilibrio entre los dos, y debe ser su equilibrio — le diremos la permanencia más corta que cumpla honestamente con su criterio en lugar de cotizar un número de sensibilidad de forma aislada.
Dos detalles prácticos marcan la diferencia entre un resultado estable y una discusión. Primero, la atmósfera de la campana se monitorea entre ciclos: un taller donde un cilindro ha estado ventilando de lo contrario afectará las lecturas toda la mañana. Segundo, la campana y el paquete se recuperan, porque en un gran volumen el paquete en sí mismo retiene la mayor parte del gas.
Una campana mucho más grande que el paquete diluye la señal y no le aporta nada. Dimensionamos la campana al contorno del paquete con suficiente espacio libre para la carga, no a un número redondo.
El helio es ligero y se estratificará. Sin un ventilador y un deflector, el punto de muestreo lee lo que está localmente. Nuestras campanas circulan y se verificaron las zonas muertas durante la puesta en marcha, no se asumieron.
La compensación de helio ambiental no es un lujo en una línea de paquetes; es la diferencia entre un límite utilizable y una discusión permanente con su equipo de calidad.
Ambos se evacuan a través del bucle de recuperación después de la medición. Sin eso, un paquete de gran volumen libera toda su carga en cada ciclo y el costo operativo se convierte silenciosamente en el número más grande del caso de negocio.
El volumen del paquete, la presión de carga y la permanencia cambian con el producto. Las recetas se seleccionan por código de barras para que nadie edite parámetros en la estación.
| Artículo | Especificación |
|---|---|
| Método | Campana de acumulación con medición por espectrómetro de masas |
| Tamaños de campana | Estándar de 1200 × 800 × 400 mm; 2000 × 1500 × 400 mm y más grandes bajo pedido |
| Fuga mínima detectable | 1.0×10⁻⁶ mbar·L/s, dependiente del tiempo de acumulación |
| Tiempo de ciclo típico | 6 – 10 min por paquete, incluyendo carga, permanencia y recuperación |
| Concentración de helio | 10% – 100%; se usa comúnmente una mezcla del 10% o 20% |
| Mezcla | Ventilador de circulación interno con diseño de deflector, zonas muertas verificadas en la puesta en marcha |
| Control de fondo | Monitoreo de helio ambiental con compensación automática entre ciclos |
| Recuperación de helio | ≥90% de la campana y el paquete, recuperación y purificación integradas |
| Control | PLC con HMI de 15 pulgadas, 100 recetas, acceso multinivel |
| Trazabilidad | Escaneo de código de barras, registro por paquete, carga a MES a través de Ethernet |
| Calibración | Secuencia automática con fuga calibrada, intervalo de 12 meses |
| Fuente de alimentación | CA 380 V, trifásico, 50/60 Hz, 15 kW |
| Aire comprimido | 0.6 MPa seco, sin aceite |
| Peso | Aproximadamente 2200 kg |
| Artículo de prueba | Defecto típico | Lo que ve el cliente |
|---|---|---|
| Costuras de soldadura de la carcasa del paquete | Porosidad, penetración incompleta, falta de fusión inducida por salpicaduras | Ingreso de agua, falla de aislamiento |
| Cordones de sellador y adhesivo | Huecos, compresión insuficiente, vacíos de curado | Humedad en el paquete después de un lavado |
| Juntas de la cubierta de servicio | Subtorque, junta torcida, labio dañado | Condensación en la cubierta |
| Pasamuros de conectores | Daño del sello durante el ensamblaje, fugas en la cavidad del pin | Corrosión en el conector |
| Uniones del puerto de refrigeración | Defectos de rosca y junta tórica | Pérdida de refrigerante, códigos de falla de presión |
| Válvulas de alivio de presión y ventilación | Fugas en el asiento, presión de apertura incorrecta | Empañamiento o desequilibrio de presión |
| Interfaces de módulo | Fugas entre subconjuntos | Difícil de rastrear después — ese es el punto de probar ahora |
Los clientes de paquetes suelen venir con un requisito IP67 o IP6K9K y sin tasa de fuga, y esperan una tabla de conversión. No existe una universal, porque depende del volumen del paquete y del perfil de presión que aplica el estándar. Lo que funciona es una correlación empírica en sus propios paquetes:
Las pruebas de campana miden todo el paquete, por lo que le dicen que algo tiene fugas, no qué costura. Mantenga un detector portátil en el banco de retrabajo: un barrido de dos minutos en el área sospechosa generalmente identifica la junta, y eso es mucho más barato que desechar o retrabajar a ciegas.
| Método | Sensibilidad | Paquete mojado | Ciclo | Dependencia del operador |
|---|---|---|---|---|
| Campana de acumulación, esta máquina | 1×10⁻⁶ mbar·L/s | No | 6–10 min | Bajo |
| Cámara de vacío | 1×10⁻⁹ mbar·L/s | No | No factible en un paquete terminado | Bajo |
| Decaimiento de presión de aire | Aproximadamente 1×10⁻³ mbar·L/s | No | 10–30 min a volumen de paquete | Medio |
| Inmersión en agua o burbuja | Fugas generales solamente | Sí | 5–15 min | Alto |
| Pulverización de detector de helio | 1×10⁻⁷ mbar·L/s | No | 5–20 min | Alto |
Si el diseño del paquete permite la evacuación, una cámara de vacío es más rápida y sensible y debería comprar una. Es el paquete sellado con un gran volumen interno lo que hace que la campana sea la respuesta práctica — y eso describe casi todos los paquetes terminados que nos han preguntado.
Porque el método de cámara requiere evacuar la pieza. Un paquete no está diseñado para vacío externo: las celdas, los elementos estructurales y los sellos pueden dañarse, y cualquier deformación invalida la prueba. La campana mantiene el paquete a presión ambiente y mide lo que se escapa en su lugar.
De seis a diez minutos es lo típico. Acortar la permanencia aumenta la fuga mínima detectable, porque la señal crece con el tiempo de acumulación. Danos el criterio de aceptación y te daremos la permanencia más corta que aún lo cumpla honestamente.
Diez o veinte por ciento en nitrógeno es común para los paquetes: mantiene bajos los costos y el riesgo de suministro y es seguro de manejar. El controlador se compensa con la concentración, por lo que los resultados se mantienen comparables entre mezclas.
Puede hacerlo, por eso la campana monitorea el helio ambiental entre ciclos y se detiene si el fondo es demasiado alto. Mantenga la ventilación del cilindro alejada de la estación y déle a la zona unos minutos después de una manguera rota — la misma disciplina que cualquier instalación de gas trazador.
Sí. Transportador de rodillos o cadena a través de la campana, actuación automática de la tapa y un handshake con el PLC de la línea son opciones estándar. La mayoría de los clientes comienzan con carga manual y automatizan la segunda línea.
La campana y el paquete se extraen a través del bucle de recuperación y purificación y se devuelven al tanque de reserva. En un paquete, el paquete en sí mismo retiene la mayor parte de la carga, por lo que recuperar solo la campana sería una falsa economía.
La campana mide todo el envolvente sellado, por lo que una fuga en el puerto de refrigeración se mostrará. Si necesita aislar y probar el circuito a mayor presión, podemos agregar un circuito dedicado y una segunda receta — díganoslo en la etapa de consulta, porque cambia el accesorio.
Contorno del paquete, volumen interno, detalles del puerto de servicio, tasa de fuga objetivo o requisito IP, y el takt que necesita alcanzar. Con esos cinco números podemos dimensionar la campana y darle un tiempo de ciclo en lugar de un rango.
Un paquete de baterías terminado es el objeto menos cooperativo en la prueba de fugas: demasiado grande para evacuar, demasiado valioso para mojar y demasiado estrictamente especificado para el decaimiento de aire. Esa restricción es lo que dio forma a la máquina que construimos.
HongCe ha estado fabricando equipos de prueba en Guangzhou desde 2012 — de 100 a 200 personas, aproximadamente la mitad de la producción se exporta, clientes que incluyen laboratorios de terceros y organismos de certificación. Nuestras tres familias son aparatos de seguridad IEC y EN, equipos de entrada IP y cámaras ambientales, y detección de fugas que abarca cámaras de helio, unidades detectoras, campanas y recuperación.
El trabajo de campana es donde se encuentran esas disciplinas: manejo de gas, un cerramiento que se abre cien veces por turno, monitoreo de fondo que mantiene el helio disperso del taller fuera del veredicto, y un bucle de recuperación dimensionado para todo el paquete en lugar de solo para la campana.
Cada sistema se prueba de fugas contra un estándar calibrado y se registra bajo su número de serie antes del envío, se pone en marcha en el sitio con carreras de correlación en sus propios paquetes, y se admite desde Guangzhou con repuestos enviados dentro de las 48 horas.
Envíe el contorno del paquete, el volumen interno, los detalles del puerto de servicio y su tasa de fuga objetivo o requisito IP. Dimensionaremos la campana, estimaremos el consumo de helio por paquete y cotizaremos un tiempo de ciclo que coincida con su takt, no un rango para discutir después.